 EN
Il collo di bottiglia nascosto nella formatura dei metalli che interrompe i programmi di produzione
Chiunque gestisca un affollato laboratorio metallurgico ha già visto accadere questo. Tagliatrici laser avanzate, presse per imbutitura e centri di lavorazione ad alta velocità elaborano materiale per tutta la giornata senza un singolo intoppo, riempiendo le aree di stazionamento con i pezzi. Ma non appena quei tubi a parete sottile arrivano alla stazione di piegatura, il flusso regolare della produzione si arresta bruscamente. L’angolo di piegatura diventa rapidamente un fastidioso collo di bottiglia. Rastrelliere piene di tubi in acciaio inossidabile, rame o alluminio restano in attesa, perché realizzare curve lisce e precise senza schiacciare il metallo richiede estrema cura e pazienza. Quando gli operatori del laboratorio cercano di spingere macchinari manuali o idraulici di base oltre i loro limiti, i problemi insorgono immediatamente. I tubi si deformano, gli angoli di piegatura risultano imprecisi e gli scarti difettosi si accumulano in fretta. Nelle catene di approvvigionamento globali, i clienti non tollerano alcun ritardo per parti piegate che presentino grinze o forme irregolari. Quando le tolleranze sono strette, considerare la piegatura dei tubi come una fase a bassa tecnologia e affidarsi a tentativi empirici è un modo rapido per perdere denaro.
Perché le tecniche base di piegatura a spinta falliscono sulle moderne linee di produzione
I piegatori a semplice spinta e pressione hanno funzionato bene per anni in officine di base, ma i contratti commerciali odierni ad alta variabilità ne evidenziano rapidamente i limiti. Trovare operatori con mano ferma ed esperienza sufficiente per eseguire piegature perfette per tutta la giornata diventa sempre più difficile. Anche l’operatore più qualificato si stanca man mano che il turno prosegue. I pezzi finiti nelle prime ore del mattino raramente appaiono identici a quelli completati poco prima della fine del turno. Piccole variazioni nella pressione delle morse, errori minimi nella misurazione del ritorno elastico o variazioni di temperatura nell’officina possono trasformare un intero lotto di costosi tubi in acciaio in scarto. Oltre agli errori umani, le configurazioni di piegatura di base richiedono troppa manipolazione manuale lenta. Se un pezzo necessita di più piegature su piani diversi, l’operatore deve sbloccare il componente, ruotarlo e riposizionare nuovamente la fixture. Ogni volta che il metallo viene ricalibrato nella morsa, piccoli errori di posizionamento si accumulano, riducendo l’efficienza e causando ritardi nelle consegne.
Come la meccanica CNC a trazione rotativa garantisce percorsi fluidi perfetti
Questo è il punto in cui una moderna piegatrice rotativa macchina per piegare tubi cambia completamente il gioco produttivo sul pavimento dello stabilimento. Invece di premere direttamente uno stampo pesante su un tubo appeso liberamente, i sistemi a piegatura rotativa bloccano saldamente il materiale tra uno stampo di piegatura e uno stampo di pressione. Mentre la macchina ruota, il tubo viene trascinato lungo la scanalatura dello stampo. Per evitare che il tubo si deformi o si increspi, un mandrino di supporto interno viene inserito all’interno del tubo esattamente nel punto di curvatura, mentre uno stampo spazzola (wiper die) livella il metallo sul raggio interno. Il supporto del metallo sia dall’interno che dall’esterno mantiene il tubo perfettamente circolare e impedisce che la parete esterna si assottigli troppo. Questo livello di controllo preciso è assolutamente indispensabile per realizzare collettori idraulici ermetici, tubazioni per carburante e sistemi idraulici automobilistici ad alta pressione, progettati per sopportare pressioni continue senza creparsi.
Soluzioni ingegneristiche intelligenti per superare il rimbalzo elastico dei metalli
Lavorare con metalli resistenti richiede macchinari in grado di adattarsi attivamente alle forze fisiche. Quando si piega un tubo metallico, la curvatura esterna si allunga e si assottiglia, mentre quella interna si comprime e si ispessisce. Una volta che la macchina rilascia il pezzo, il metallo tende naturalmente a ritornare leggermente alla sua forma originale (effetto springback). Se i macchinari non sono in grado di gestire questo fenomeno, gli angoli finali risulteranno imprecisi. I sistemi CNC per la piegatura risolvono questo problema utilizzando sensori automatici per misurare e correggere l’effetto springback in tempo reale. Per piegature particolarmente strette, le macchine più avanzate impiegano un sistema di spinta posteriore (rear boost). Questo meccanismo idraulico spinge il tubo in avanti dalla parte posteriore durante la piegatura, alimentando ulteriore materiale nella zona di deformazione. Questa spinta aggiuntiva riduce lo sforzo sulla parete esterna, previene l’assottigliamento e garantisce che telai automobilistici ad alta resistenza o giunzioni idrauliche pesanti rimangano solidi e affidabili.
Valore aziendale concreto, oltre a semplici tempi di ciclo più rapidi
Considerare gli investimenti nelle macchine soltanto in base al numero di secondi necessari per piegare un singolo componente trascura i benefici finanziari più ampi a livello di intera fabbrica. I reali risparmi di costo derivanti dall’automazione macchina per piegare tubi si manifestano lungo l’intera linea di assemblaggio. Quando i tubi piegati escono dalla macchina con forme perfette e riproducibili, gli operatori non devono più impiegare ore per limare, martellare o regolare manualmente i pezzi per farli combaciare. I team di assemblaggio possono montare i componenti rapidamente e senza intoppi, poiché ogni elemento corrisponde esattamente al progetto già al primo tentativo. Questa coerenza consente inoltre di modificare la configurazione del reparto produttivo: invece di assegnare un operatore a una singola macchina, un solo addetto può gestire agevolmente una cella automatizzata, controllando i pezzi finiti mentre la macchina è in funzione. Ciò riduce gli sprechi, accelera il flusso di inventario e permette di rispettare i tempi di consegna senza ritardi imprevisti.
Standard di qualità e affidabilità produttiva con Xinsheng
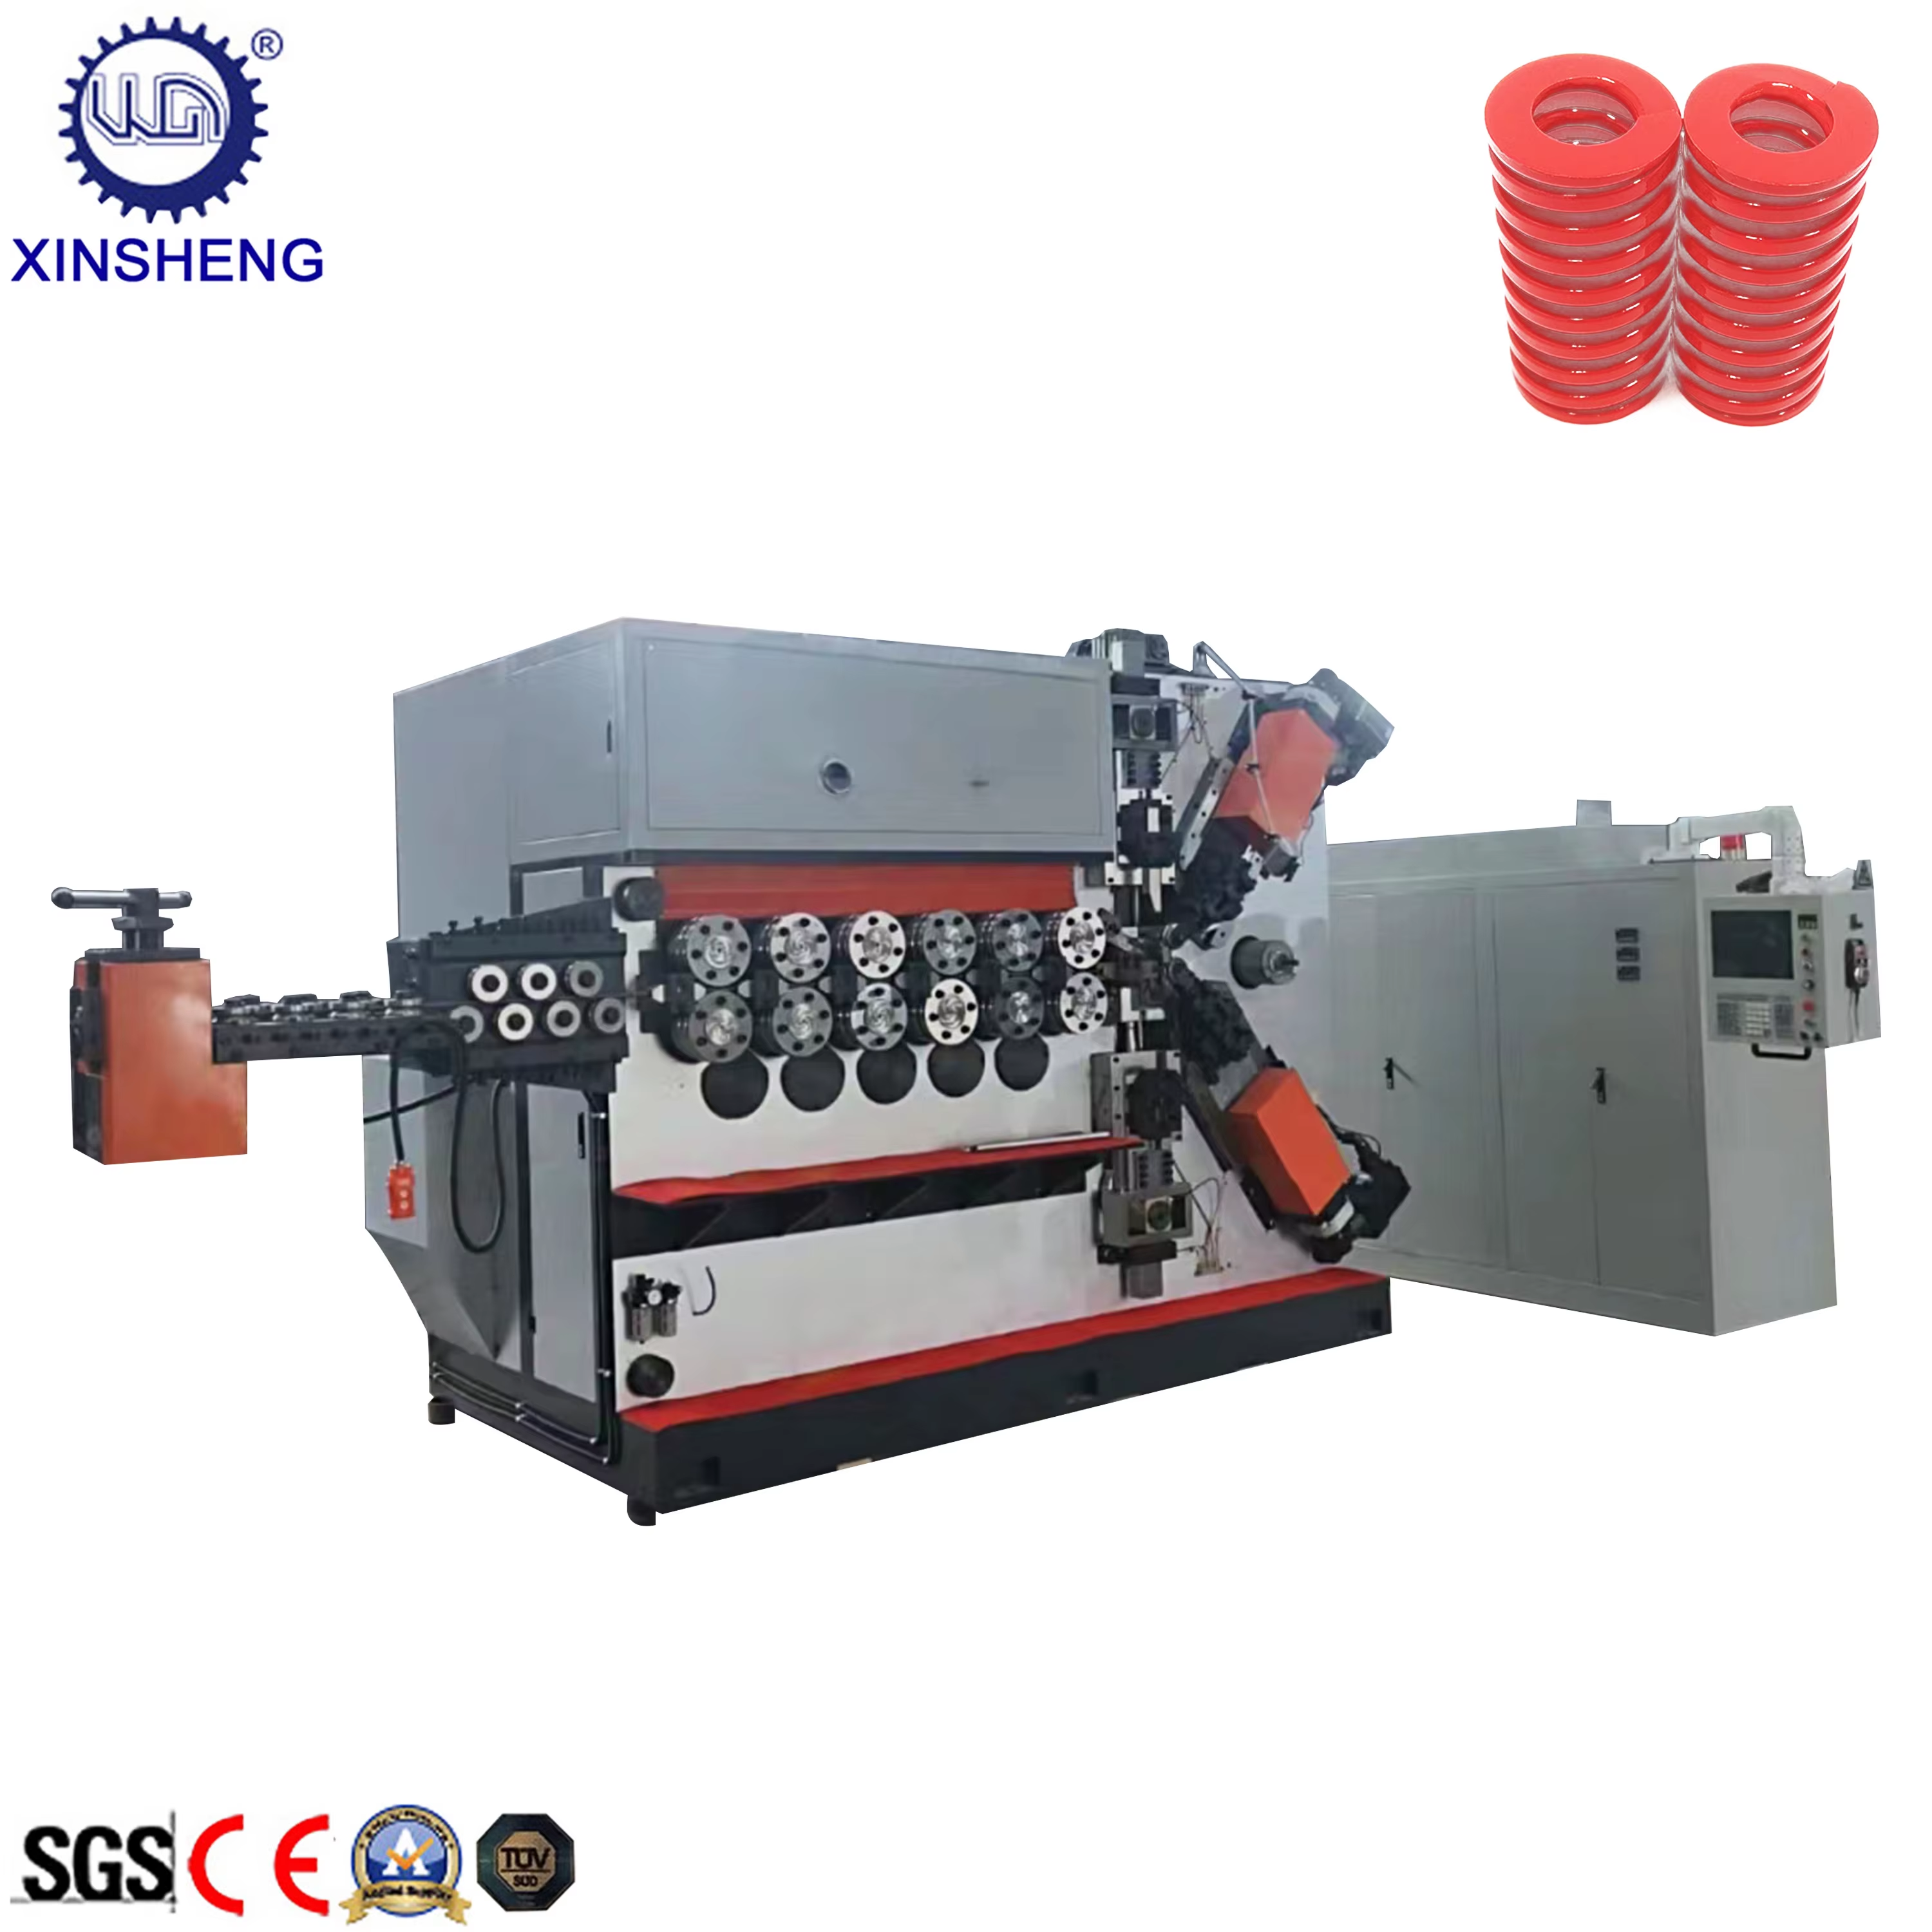
La formatura di tubi ad alta precisione non esiste di per sé; costituisce invece la fondazione meccanica per costruire macchinari industriali durevoli e ad alte prestazioni. Presso Xinsheng , standard produttivi elevati definiscono la durata operativa e l'affidabilità delle attrezzature automatizzate per la formatura. La realizzazione di sistemi internazionali per la piegatura di fili e l’avvolgimento di molle richiede rulli di alimentazione ad alta resistenza, mandrini di formatura durevoli e gruppi utensili stabili, in grado di gestire una produzione continua su più turni senza perdere allineamento. Sfruttando un’ampia esperienza nella progettazione di macchinari e detenendo prestigiose certificazioni di qualità, Xinsheng integra precisione e robustezza in ogni singola macchina. Grazie a una consolidata catena di approvvigionamento globale e a un supporto tecnico reattivo in numerosi paesi, Xinsheng aiuta i produttori a far funzionare linee hardware ad alta velocità con usura minima degli utensili e quasi nessun fermo macchina. Scegliere macchinari collaudati e affidabili permette alle aziende di ottenere la precisione necessaria per mantenere le proprie linee operative e restare competitive.
Indice dei Contenuti
- Il collo di bottiglia nascosto nella formatura dei metalli che interrompe i programmi di produzione
- Perché le tecniche base di piegatura a spinta falliscono sulle moderne linee di produzione
- Come la meccanica CNC a trazione rotativa garantisce percorsi fluidi perfetti
- Soluzioni ingegneristiche intelligenti per superare il rimbalzo elastico dei metalli
- Valore aziendale concreto, oltre a semplici tempi di ciclo più rapidi
- Standard di qualità e affidabilità produttiva con Xinsheng