 EN



Skrytý úzky hrdlo pri tvárnení kovov, ktoré narušuje výrobné plány
Každý, kto riadi rušnú kovovú dielňu, to už videl. Pokročilé laserové rezačky, lisovacie stroje a vysokorýchlostné obrábací strediská spracúvajú materiál celý deň bez jediného problému a napĺňajú pripravné plochy súčiastkami. Ale hneď ako tieto tenkostenné rúry dorazia na ohýbaciu stanicu, hladký tok výroby sa zastaví. Ohýbací roh sa rýchlo mení na otravné úzko. Regály s nerezovými, medenými alebo hliníkovými rúrami čakajú, pretože vytvorenie hladkých, presných zakrivení bez deformácie kovu vyžaduje extrémnu opatrnosť a trpezlivosť. Keď dielňoví operátori skúšajú tlačiť manuálne alebo základné hydraulické stroje za ich limity, problémy vznikajú okamžite. Rúry sa skrívajú, uhly ohýbania sa posúvajú a zlé odpadky sa hromadia rýchlo. V globálnych dodávacích reťazcoch klienti nemajú žiadnu trpezlivosť pre ohnuté súčiastky s vráskami alebo nekonzistentnými tvarmi. Keď sú tolerancie prísne, považovať ohýbanie rúr za nízkotechnologický krok a spoliehať sa na odhad je rýchla cesta k stratám peňazí.
Prečo základné techniky ohýbania tlakom zlyhávajú na moderných výrobných linkách
Jednoduché lomenie pomocou ramena a lisu sa v základných dielňach osvedčilo už roky, avšak dnešné komerčné zmluvy s vysokou rozmanitosťou výrobkov veľmi rýchlo odhalia ich obmedzenia. Stáva sa čoraz ťažším nájsť operátorov s dostatočne pevnou rukou a potrebným skúsenostiam na vykonávanie dokonalých ohybov po celý deň. Dokonca aj najzručnejší pracovník sa počas dlhej smeny unaví. Súčiastky dokončené hneď ráno zvyčajne nevyzerajú úplne rovnako ako tie, ktoré boli dokončené tesne pred koncom smeny. Malé zmeny tlaku upínacieho zariadenia, nepatrné chyby pri meraní odskoku alebo kolísanie teploty v dielni môžu premeniť celú dávku drahého oceľového rúrok na odpad. Okrem ľudských chýb vyžadujú základné nastavenia na ohýbanie príliš veľa pomalého, manuálneho zásahu. Ak má súčiastka byť ohnutá viackrát v rôznych rovinách, musí operátor súčiastku uvoľniť, otočiť a znova nastaviť upínací prípravek. Pri každom opätovnom upnutí kovu sa malé chyby v polohe sčítajú, čo zníži efektivitu a spôsobí oneskorenia pri dodávkach.
Ako CNC rotujúce ťahové mechanizmy zabezpečujú dokonalé tokové cesty
Tu sa moderný rotujúci ohybač úplne mení výrobný proces na výrobnej ploche. stroj na ohýbanie rúr namiesto stlačenia ťažkého dielca priamo do voľne visiaceho potrubia systémy rotujúceho ohybu pevne upínajú materiál medzi ohybový a tlakový dielcov. Počas otáčania stroja sa rúrka ťahá pozdĺž drážky dielca. Aby nedošlo k jej zrúteniu alebo zvrásneniu, je do rúrky v mieste ohybu vložený vnútorný podoporný mandrel, zatiaľ čo vyžímací dielcov vyhladzuje kov na vnútornom polomere. Podpora kovu zvnútra aj zvonka udržiava rúrku dokonale kruhovú a zabraňuje prílišnému natiahnutiu vonkajšej steny. Tento stupeň presnej kontroly je nevyhnutný pre výrobu tesných rozvodu potrubí, palivových vodičov a hydraulických automobilových systémov vysokého tlaku, ktoré musia vydržať nepretržitý tlak bez prasknutia.
Chytré inžinierske riešenia na prekonanie pružného návratu kovov
Práca s náročnými kovmi vyžaduje stroje, ktoré dokážu aktívne prispôsobiť svoje správanie fyzikálnym silám. Pri ohýbaní ktoréhokoľvek kovového potrubia sa vonkajší oblúk natiahne a ztenší, zatiaľ čo vnútorný oblúk sa stlačí a zhrubne. Keď stroj uvoľní súčiastku, kov sa prirodzene pokúsi mierne sa vráti do pôvodného tvaru (tzv. springback). Ak stroj túto jav nespracuje, výsledné uhly budú nepresné. CNC systémy na ohýbanie tento problém riešia pomocou automatických senzorov, ktoré merajú a korigujú jav springback v reálnom čase. Pre mimoriadne ostré ohyby používajú pokročilé stroje zadný posilňovací systém. Tento hydraulický mechanizmus počas ohýbania tlačí potrubie zozadu dopredu, čím dodáva do oblasti ohýbania ďalší kov. Tento dodatočný tlak zníži napätie na vonkajšej stene, zabráni zteneniu a zabezpečí, že rámy automobilov s vysokou pevnosťou alebo spojenia ťažkých potrubných systémov zostanú pevné a spoľahlivé.
Reálna obchodná hodnota nad rámec len kratších cyklov výroby
Pohľad na investície do strojov iba z hľadiska počtu sekúnd potrebných na ohnutie jednej súčiastky vynecháva väčšie finančné výhody v rámci celej továrne. Skutočné úspory nákladov pri automatizácii stroj na ohýbanie rúr sa prejavujú po celej vašej montážnej linke. Keď ohnuté rúrky opustia stroj s dokonalými a opakovateľnými tvarmi, zamestnanci už nemusia stráviť hodiny šliapaním, kladivovaním alebo manuálnym nastavovaním súčiastok, aby sa do seba vhodili. Montážne tímy môžu veci spájať rýchlo a hladko, pretože každá súčiastka dokonale zodpovedá technickým výkresom už pri prvom pokuse. Táto konzistencia tiež umožňuje meniť usporiadanie výrobného priestoru. Namiesto toho, aby bol jeden zamestnanec viazaný na jeden stroj, jeden operátor môže ľahko obsluhovať automatizovanú bunku – kontroluje hotové súčiastky, kým stroj beží. To zníži odpad, zrýchli pohyb zásob a pomôže vám dodržať dodacie termíny bez neočakávaných oneskorení.
Štandardy kvality a spoľahlivosť výroby s Xinsheng
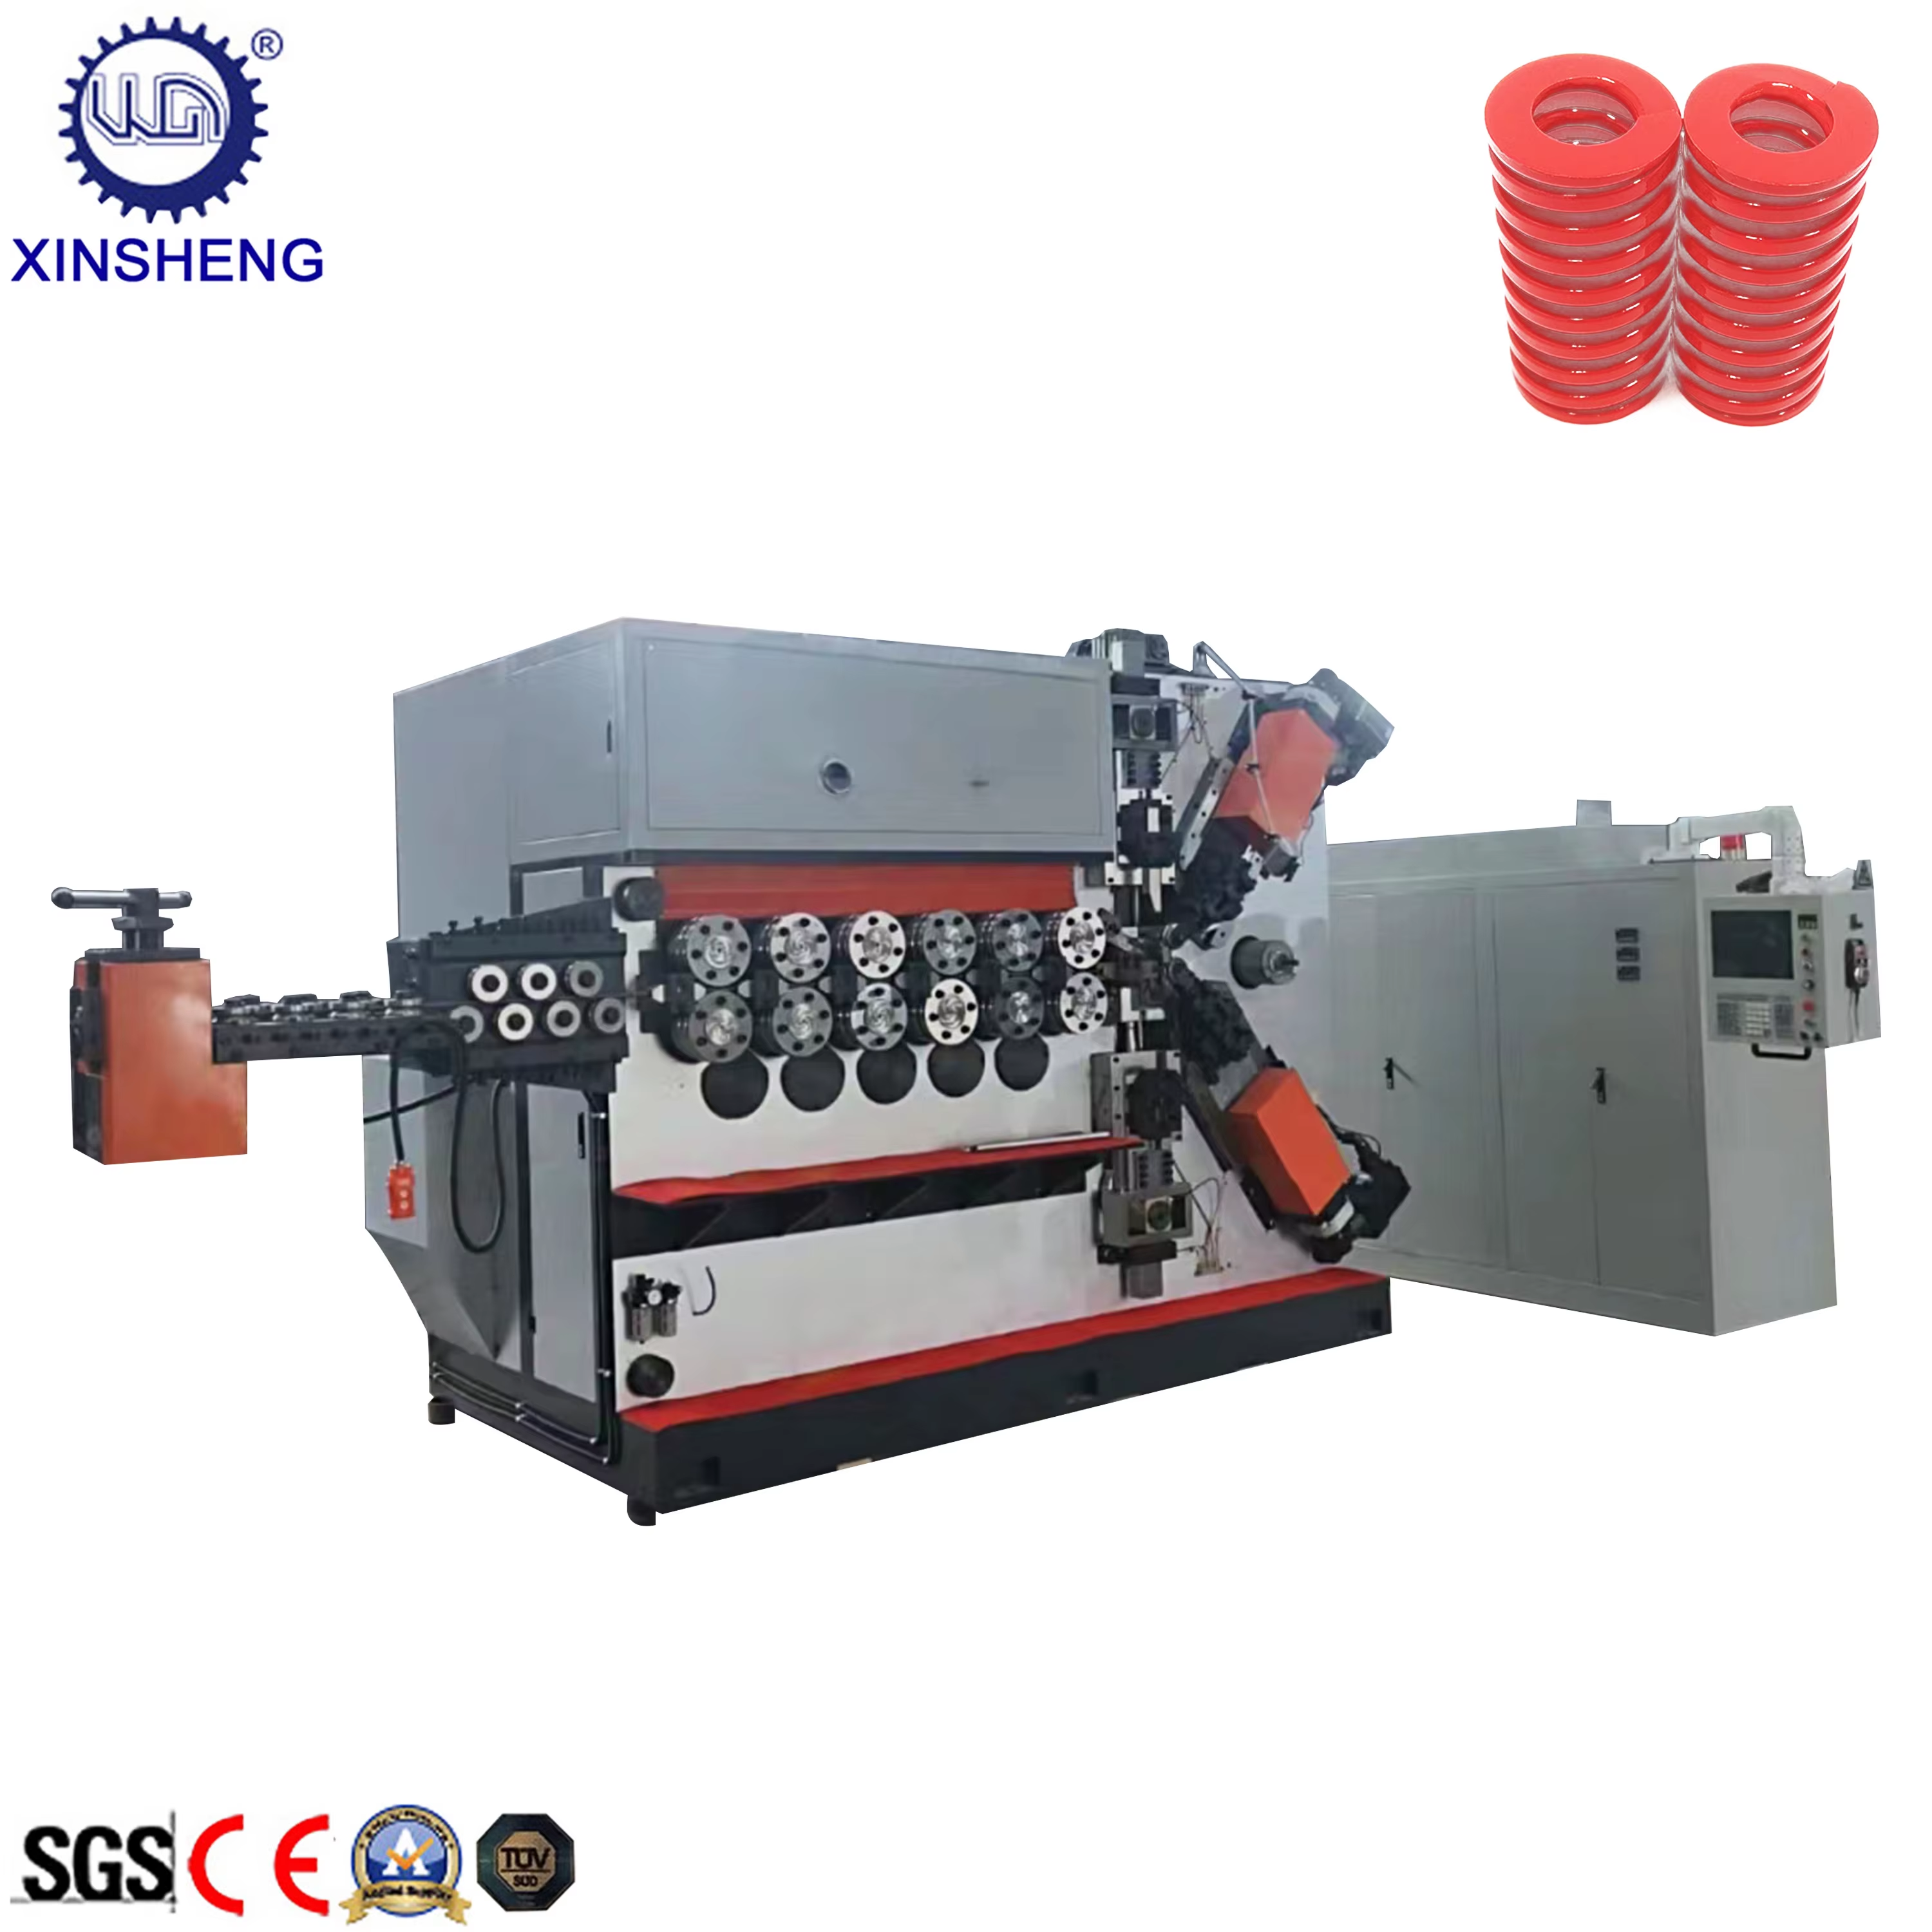
Vysokopresné tvarovanie rúr neexistuje samo o sebe; slúži ako mechanický základ pre výrobu trvanlivých, ťažkostrojných priemyselných strojov. Pri Xinsheng , vysoké výrobné štandardy určujú prevádzkovú životnosť a spoľahlivosť automatických tvarovacích zariadení. Výroba medzinárodne kvalitných systémov na ohýbanie drôtov a navíjanie pružín vyžaduje vysokopevnostné privádzacie valčeky, trvanlivé tvarovacie mandrely a stabilné nástrojové súpravy, ktoré vydržia nepretržitú výrobu v viacerých smenách bez straty zarovnania. Vychádzajúc z rozsiahleho skúsenosti so návrhom zariadení a držiac uznávané certifikáty kvality, Xinsheng zabudováva presnosť aj odolnosť do každého jednotlivého stroja. So zavedeným globálnym dodávateľským reťazcom a reaktívnou technickou podporou v mnohých krajinách pomáha Xinsheng výrobcom prevádzkovať vysokorýchlostné výrobné linky s minimálnym opotrebovaním nástrojov a takmer žiadnym výpadkom prevádzky. Výber overenej, spoľahlivej techniky poskytuje podnikom presnosť, ktorú potrebujú na udržanie nepretržitej prevádzky svojich linky a zachovanie konkurencieschopnosti.
Obsah
- Skrytý úzky hrdlo pri tvárnení kovov, ktoré narušuje výrobné plány
- Prečo základné techniky ohýbania tlakom zlyhávajú na moderných výrobných linkách
- Ako CNC rotujúce ťahové mechanizmy zabezpečujú dokonalé tokové cesty
- Chytré inžinierske riešenia na prekonanie pružného návratu kovov
- Reálna obchodná hodnota nad rámec len kratších cyklov výroby
- Štandardy kvality a spoľahlivosť výroby s Xinsheng