 EN
生産スケジュールを妨げる、見過ごされがちな金属成形のボトルネック
忙しい金属加工工場を運営している方なら、こうした状況を何度も目にしているでしょう。高性能なレーザー切断機、プレス機、高速マシニングセンターは、一日中休むことなく素材を加工し続け、ステージングエリアに部品を次々と積み上げていきます。ところが、薄肉のパイプがベンディング工程に到着すると、それまでスムーズだった生産フローが一気に停滞します。ベンディング工程は、たちまち厄介なボトルネックへと変わります。ステンレス鋼や銅、アルミニウム製のパイプがラックに山積みになり、待機している状態です。なぜなら、パイプをつぶさずに滑らかで高精度な曲線を形成するには、極めて細心の注意と忍耐が必要だからです。現場のオペレーターが、手動式や基本的な油圧式のベンディング機械を限界以上に無理に使いこなそうとすると、すぐに問題が発生します。パイプが歪んだり、曲げ角度がずれたり、不良品が次々と出るようになります。グローバルなサプライチェーンにおいて、クライアントはシワが入ったり形状が不均一なパイプ部品に対して一切の寛容を示しません。公差が厳しい場合、パイプベンディングを低技術の工程と見なし、経験則や勘に頼るのは、即座に利益を失う最短ルートです。
現代の生産ラインで基本的なプッシュベンド加工技術が失敗する理由
シンプルなラム式およびプレス式ベンダーは、基本的な工場で長年にわたり良好な実績を上げてきましたが、今日の多品種・小ロットの商業契約では、その限界がすぐに露呈します。一日中、完璧な曲げ加工を安定して行える熟練したオペレーターを見つけるのは、ますます難しくなっています。たとえ最も経験豊富な作業員でも、長時間のシフトが続くと疲労が蓄積し、作業精度が低下します。朝一番に仕上げられた部品と、シフト終了直前に完成した部品がまったく同じ形状になることはまずありません。クランプ圧のわずかな変動、スプリングバック量の測定ミス、あるいは工場内の気温変化など、些細な要因ひとつで、高価な鋼管が一括して不良品(スクラップ)になってしまうことがあります。また、人的ミスに加えて、基本的な曲げ装置では、手作業による低速なハンドリングが多すぎます。部品に複数の平面で異なる曲げ加工が必要な場合、オペレーターは一度クランプを外し、部品を回転させ、再度治具をセットアップしなければなりません。金属部品を再びクランプするたびに、微小な位置ずれが生じ、それが積み重なって生産性を落とし、納期遅延を招くのです。
CNCロータリードローベンダーが流体通路の精度をどう保証するか
これは、現代のロータリーダイ・ベンディングが製造現場の生産プロセスを一変させる場所です。 チューブベンディングマシン 従来の方法では、重いダイを自由に垂れ下がったパイプに直接押し付けて成形していましたが、ロータリーダイ・ベンディング方式では、パイプをベンドダイとプレッシャーダイの間にしっかりとクランプします。機械が回転すると、チューブはダイの溝に沿って引き込まれていきます。チューブのつぶれやしわを防ぐため、曲げ部の直前に内部サポート用のマンドレルをパイプ内に挿入し、さらに内側の曲率半径部ではワイパーダイで金属表面を滑らかに整えます。このように、内外から金属を支えることで、チューブは完璧な円形を保ち、外側の壁が過度に薄く延びるのを防ぎます。このような高精度な制御は、漏れのない配管マニホールド、燃料配管、そして連続的な高圧に耐え続けなければならない自動車用ハイドロリックシステムなどの製造に不可欠です。
金属のスプリングバックを克服するスマートエンジニアリングソリューション
頑丈な金属を加工するには、物理的な力をリアルタイムで感知・適応できる機械装置が必要です。金属管を曲げる際、外側の曲面は伸びて肉厚が薄くなり、内側の曲面は圧縮されて肉厚が厚くなります。成形後に機械が部品を解放すると、金属は元の形状へとわずかに復元(スプリングバック)しようとする性質があります。この現象に対応できない機械では、最終的な曲げ角度がずれてしまいます。CNC曲げシステムは、自動センサーを用いてスプリングバックをリアルタイムで測定・補正することで、この課題を解決します。特にきつい曲げ角の場合、高度な機種では「リヤブースト機構」を採用しています。これは油圧式の機構で、曲げ中に管の後端から前方へ押し出すことで、曲げ部に追加の材料を供給します。この追加の推進力により、外側管壁への応力が軽減され、肉厚の減少を防ぎ、高強度自動車フレームや耐荷重配管継手などにおいても、確実で信頼性の高い成形が可能になります。
単なるサイクルタイム短縮を超えた、実務上のビジネス価値
単一の部品を曲げるのにかかる秒数だけを基準に機械への投資を評価すると、工場全体に及ぶより大きな財務的メリットを見落としてしまいます。自動化による真のコスト削減効果は、 チューブベンディングマシン アセンブリライン全体にわたり実現されます。曲げられたチューブが機械から出荷される際、完璧で再現性の高い形状になっていれば、作業員は部品をフィッティングさせるために何時間もファイルで削ったり、ハンマーで叩いたり、手作業で調整したりする必要がなくなります。すべての部品が設計図通りに初回から正確に適合するため、組立チームは素早く、スムーズに作業を進められます。こうした一貫性により、現場のレイアウト変更も容易になります。従来のように、一人の作業員が一台の機械に縛られるのではなく、オペレーターが自動化セルを一括管理できるようになり、機械が稼働している間に完成品の検査を行うことが可能になります。これにより、無駄が削減され、在庫の回転が加速し、予期せぬ遅延を招かずに納期約束を確実に守ることが可能になります。
新盛による品質基準と生産の信頼性
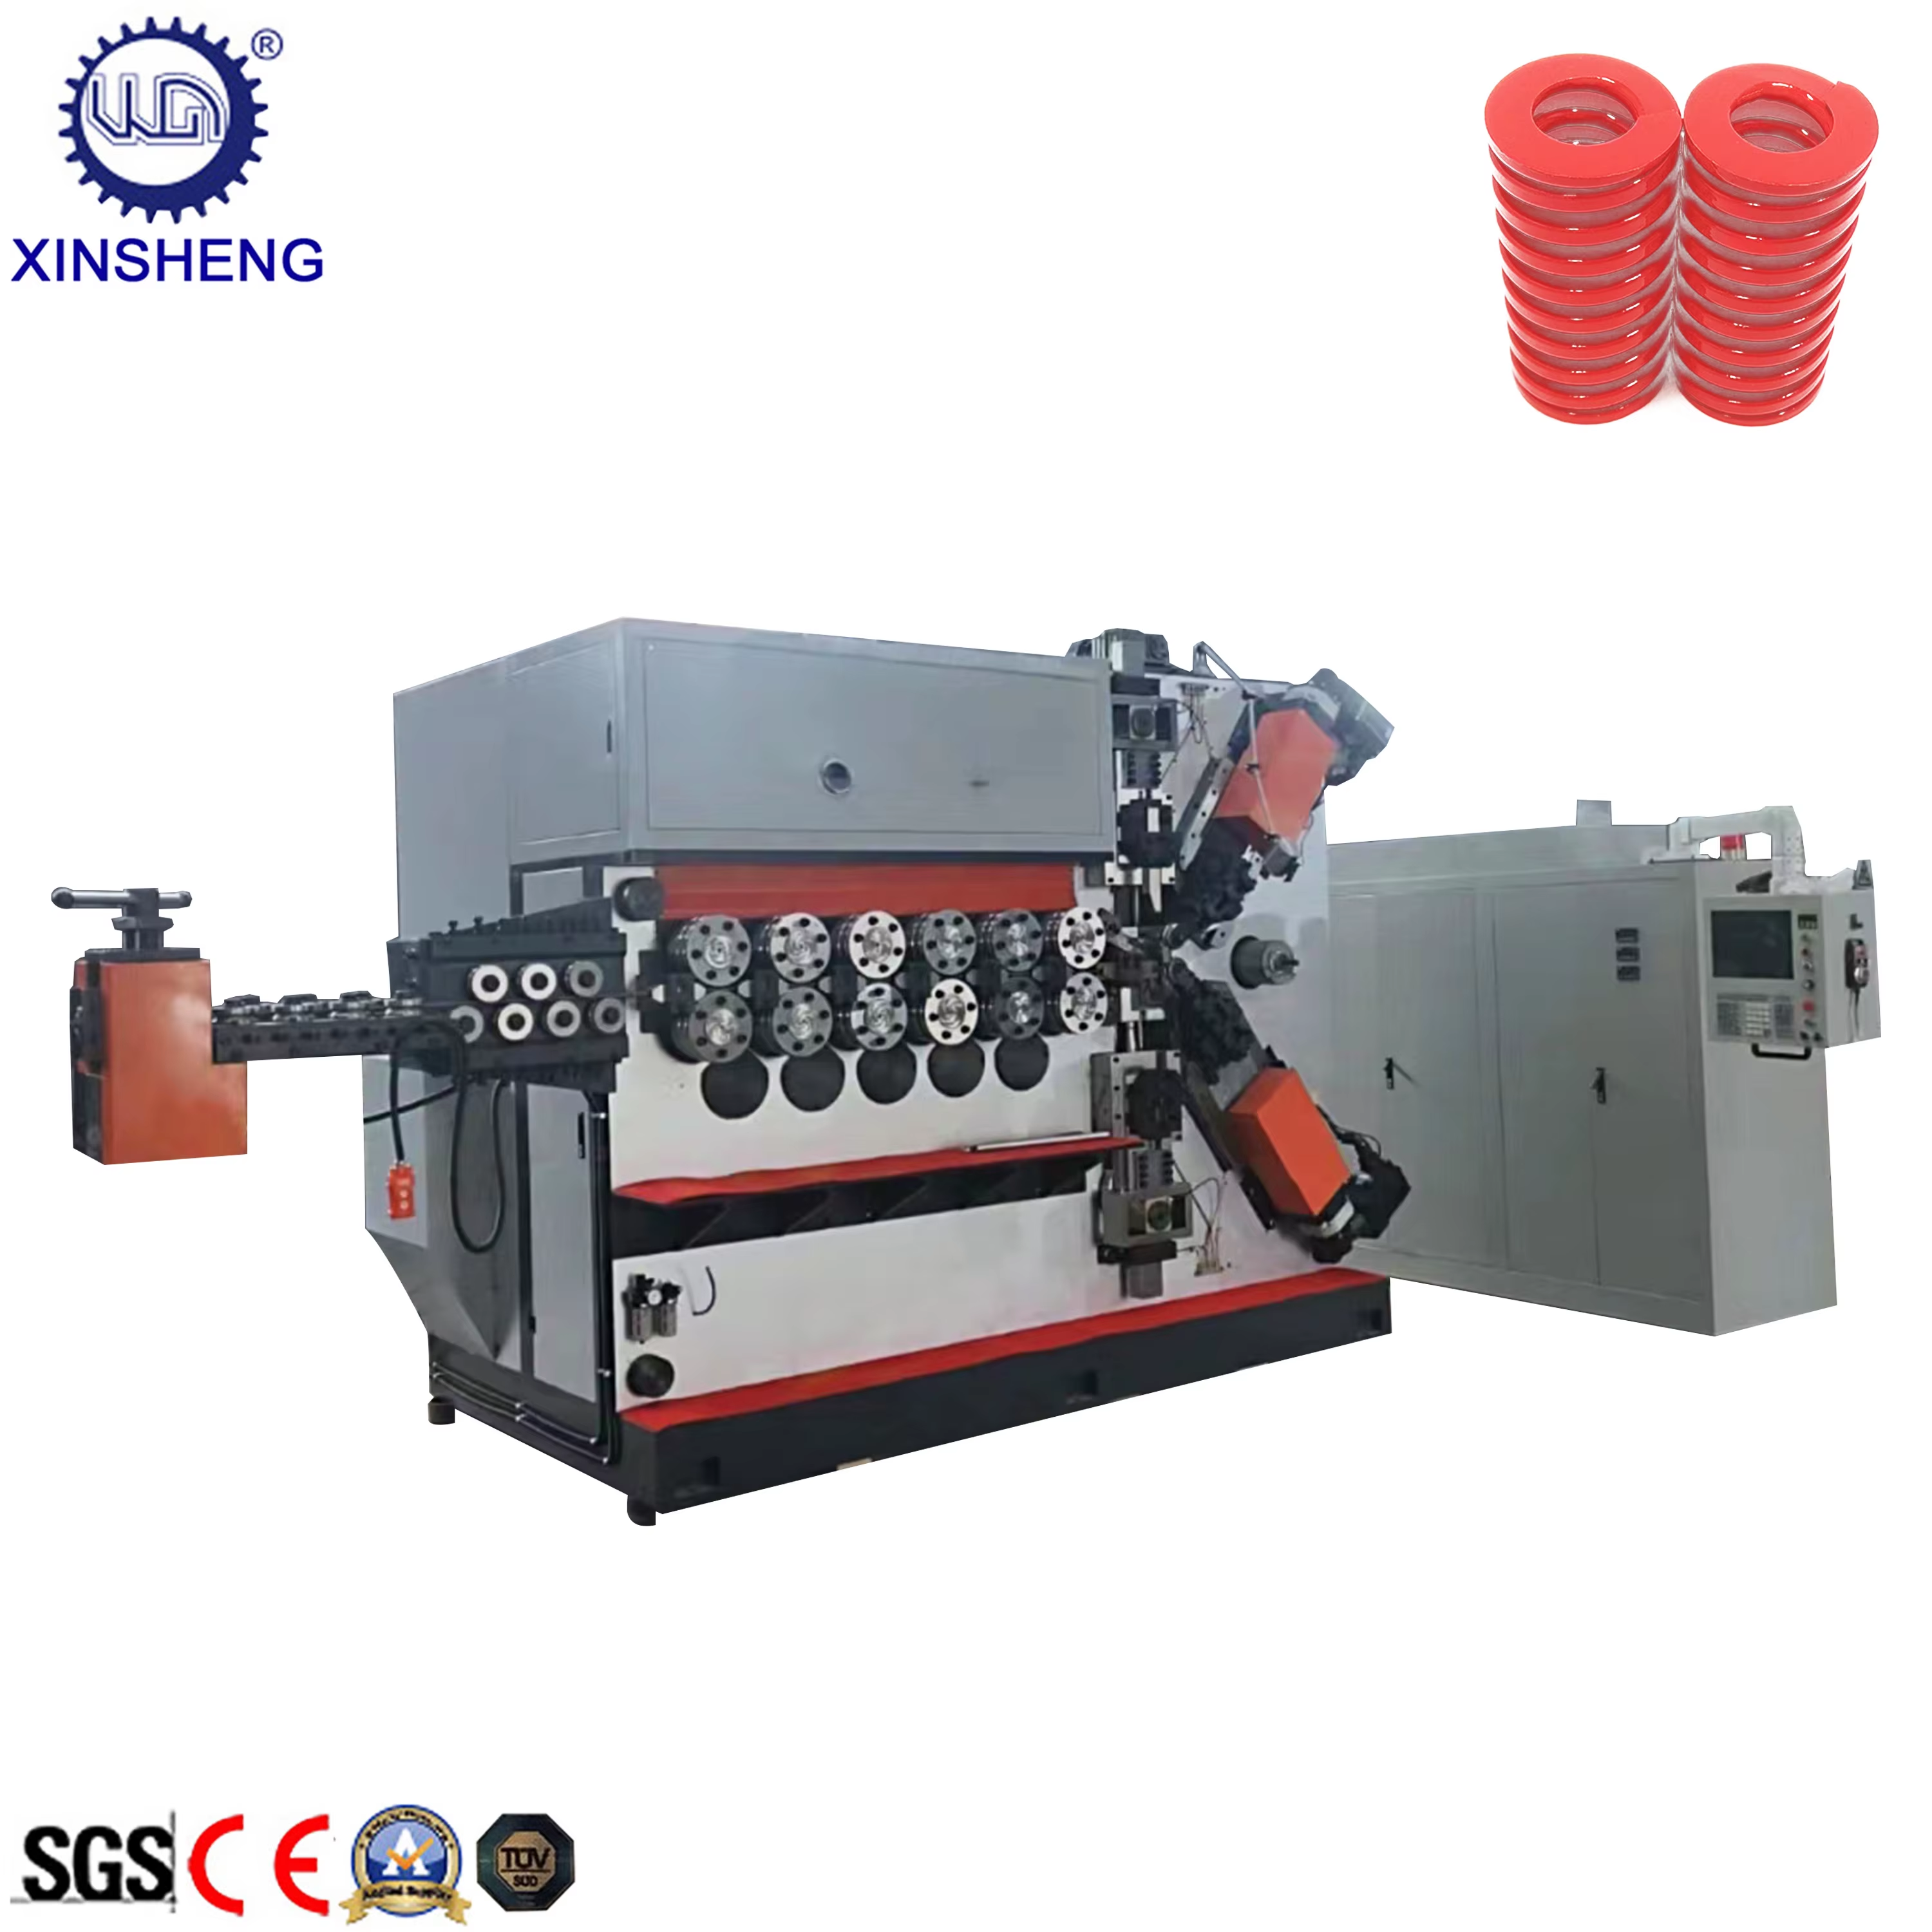
高精度チューブ成形技術は、単体で存在するものではなく、耐久性に優れ、重機級の産業用機械を構築するための機械的基盤です。当社では、 Xinsheng 高い製造基準が、自動成形装置の実用寿命と信頼性を決定づけます。国際水準のワイヤー曲げ・スプリング巻取りシステムを構築するには、高強度フィードローラー、耐久性に優れた成形マンドレル、そして連続・多シフト運転にも対応できる安定した工具アセンブリが必要です。長年にわたる機械設計の経験と、国内外で評価される品質認証を背景に、シンシェン社は一台一台の機械に「精密さ」と「頑健さ」を組み込んでいます。確立されたグローバルなサプライチェーンと、多数の国で展開する迅速な技術サポート体制により、シンシェン社はメーカー様の高速ハードウェア生産ラインを、工具摩耗を最小限に抑え、ほぼダウンタイムゼロで稼働させるお手伝いをしています。実績と信頼性が証明された機械を選択することは、生産ラインの精度を確保し、競争力を維持するために不可欠です。