 EN
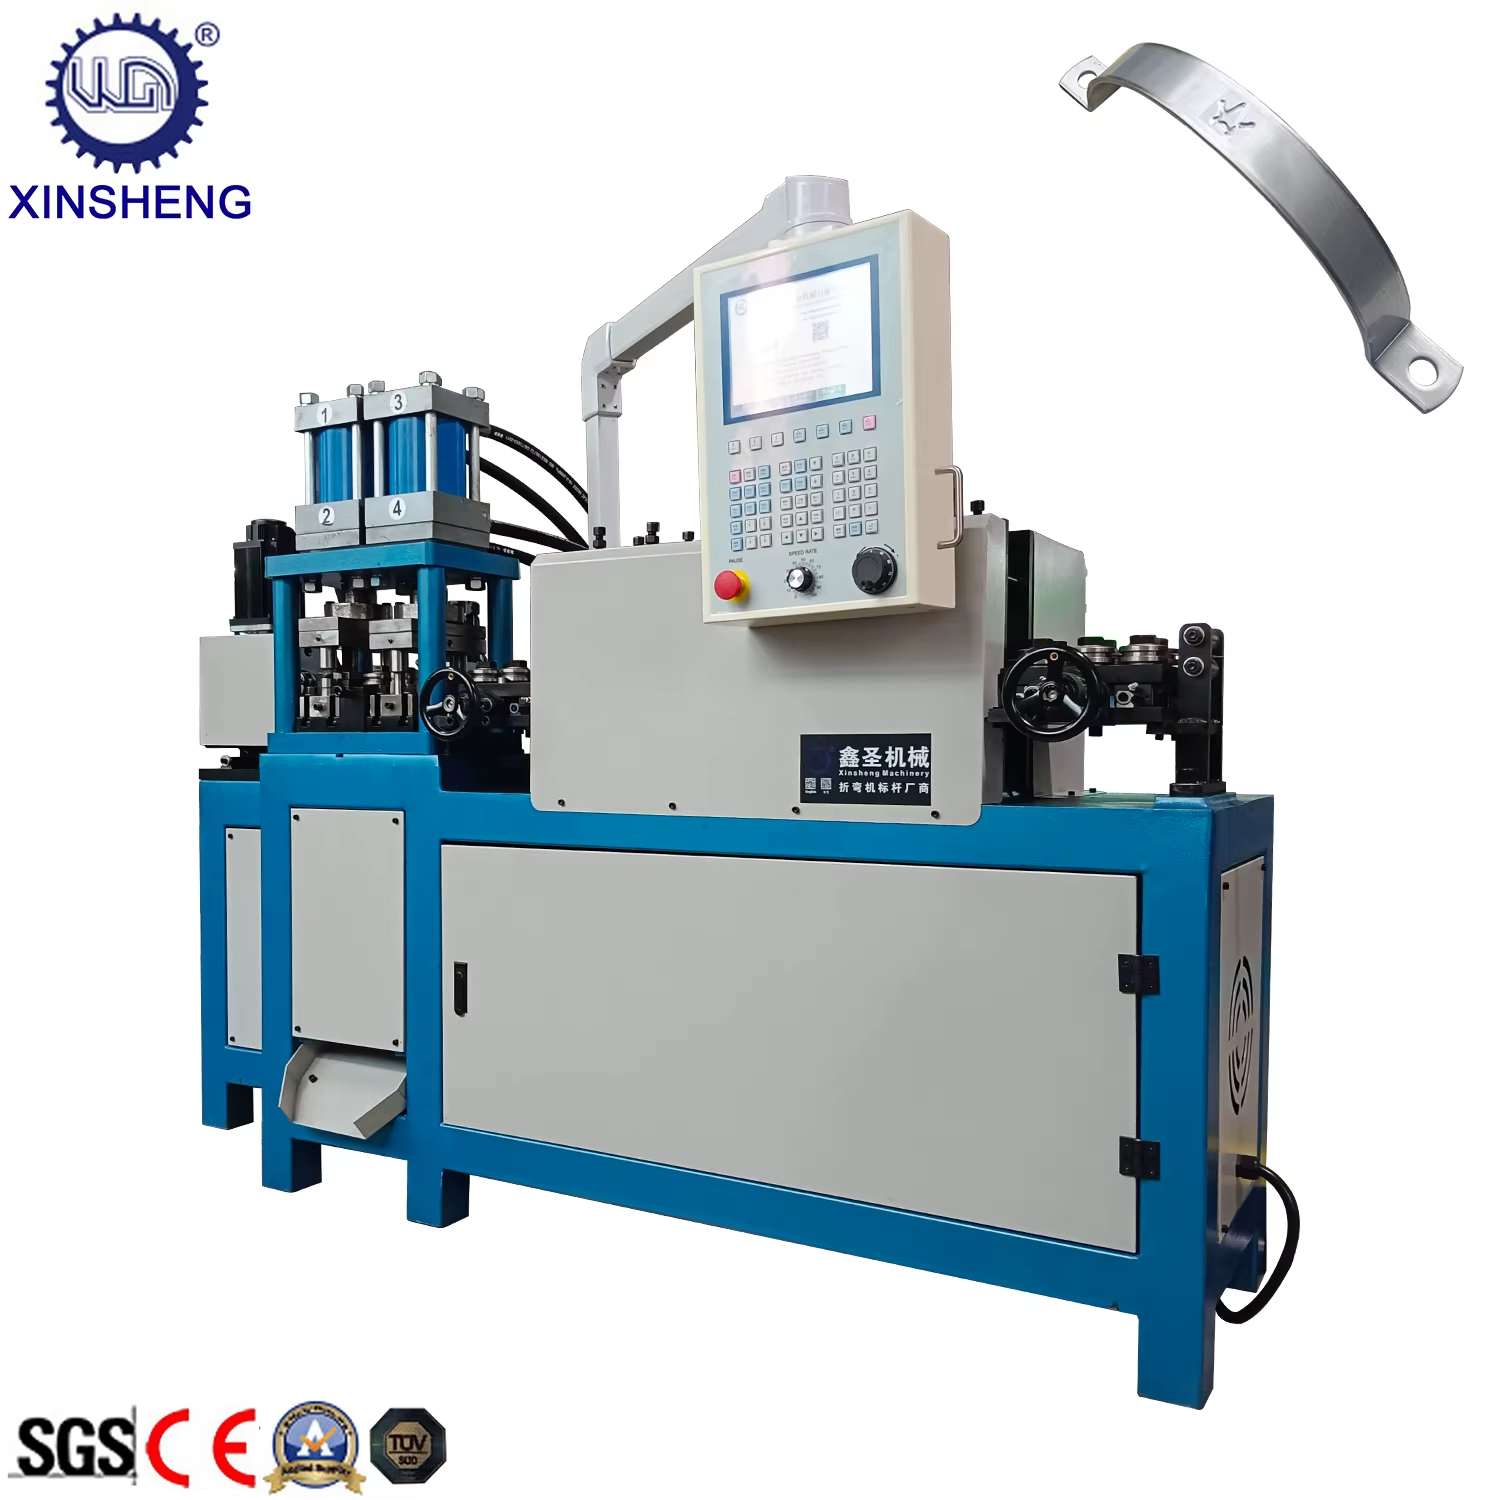
Почему при работе станка для изготовления колец возникают неровные стыки и как это исправить
При эксплуатации автоматизированного промышленного оборудования для высокопроизводительной обработки металлов точность имеет решающее значение. Для руководителей производственных участков, специалистов по гибке проволоки и инженеров-технологов, использующих станок для изготовления колец, появление неровных, разорванных или смещённых стыков может стать серьёзной проблемой. Металлическое кольцо со стыком, который не замыкается чисто и плотно, теряет прочность конструкции, нарушает работу последующих автоматизированных сварочных операций и приводит к значительному объёму брака. Опираясь на многолетний практический опыт устранения неисправностей в цехах и технических анализов механизмов, рассмотрим основные механические параметры, особенности материалов и повседневные операционные привычки, вызывающие неровные стыки при производстве колец, а также предложим практичные инженерные решения для бесперебойной работы ваших линий по гибке проволоки.
Незаметная роль упругого отскока материала и его эластической памяти
Начнём с физики самого металла, поскольку упругое восстановление материала зачастую является главной причиной несовпадения стыков колец. Каждая катушка проволоки или металлической ленты — будь то углеродистая сталь, нержавеющая сталь или алюминий — обладает собственными пределами упругости и «металлургической памятью». Когда ваш станок для изготовления колец изгибает проволоку за предел её текучести, часть остаточной упругой энергии сохраняется внутри кристаллической решётки. В тот момент, когда ролики изгиба отпускают проволоку, она естественным образом стремится немного вернуться к исходной прямой форме. Если скорость подачи, давление роликов или настройка инструмента не учитывают незначительные различия в твёрдости сплава от партии к партии, концы отрезанных заготовок просто не совпадут. Точная компенсация упругого восстановления — это своего рода обряд посвящения для опытных операторов оборудования.
Натяжение при подаче и важность чистого предварительного выравнивания
То, что происходит в подающих и выравнивающих узлах, играет решающую роль в точности совмещения концов заготовки — независимо от «памяти» металла. Если проволока испытывает микроскопические проскальзывания, неравномерное натяжение на катушке или слабые крутильные деформации при входе в формовочные матрицы, итоговый диаметр кольца полностью нарушается, и концы оказываются в разных плоскостях. Отраслевые рекомендации по высокоточному производству неизменно подчёркивают: безупречное предварительное выравнивание проволоки является обязательным условием. Даже отклонение в доли миллиметра на этапе первичной подачи проволоки многократно усиливается при формировании полного кольца, приводя либо к наложению кромок, либо к неэстетичным зазорам в месте стыка.
Износ оснастки, центровка матриц и обслуживание ножей ножниц
Ещё одна классическая проблема возникает в сборочном участке резки и формовки по мере износа оборудования после тысяч циклов производства. Матрицы формовки, оправки и ножи для резки ежедневно подвергаются значительным нагрузкам. Даже незначительное притупление, неправильный зазор или смещение режущего ножа приводят к потере чистоты и точности реза: вместо аккуратного прямого среза конец провода деформируется поперечного сечения. Когда такие искажённые концы сгибаются для соединения, сплюснутый или наклонённый профиль делает плотное прилегание совершенно невозможным. Регулярное профилактическое обслуживание, точная настройка режущего механизма с помощью микрометров и своевременная замена изношенного инструмента — обязательные меры для сохранения геометрии соединений.
Уроки, извлечённые из реальной производственной практики
Чтобы понять, как эти принципы работают в реальном мире, представьте небольшой цех по производству металлоизделий, который столкнулся с раздражающей серией бракованных колец из-за перекошенных соединений. Когда техническая команда провела аудит линии, выяснилось, что нестабильное натяжение проволочных катушек в сочетании с незначительно изношенным ножом для резки нарушало синхронизацию между подачей проволоки и ходом отрезного механизма. Внедрение строгого графика замены инструментов, переход на прецизионные калиброванные направляющие ролики и тонкая настройка программируемого логического контроллера станка для динамической компенсации упругого восстановления полностью устранили перекос соединений и значительно повысили суточный выпуск продукции.
Обеспечение долгосрочной надёжности и точности с помощью Xinsheng
Преодоление повседневных производственных трудностей, таких как неровные соединения, требует не только метода проб и ошибок — необходимы умная конструкция оборудования, высокое качество изготовления и партнёр по производству, который действительно глубоко понимает процессы гибки проволоки. Компания Xinsheng завоевала прочную мировую репутацию в области технологий гибки проволоки и формовки колец, поставляя передовые станки для производства колец, спроектированные для обеспечения максимальной точности, высокой надёжности и лёгкости ежедневной эксплуатации. Независимо от того, планируете ли вы наращивание объёмов тяжёлого промышленного производства или ищете индивидуальные решения в области оборудования для специализированных задач гибки проволоки, Xinsheng предоставляет передовые инженерные решения и надёжную поддержку цепочки поставок, необходимые вашему бизнесу. Сотрудничество с Xinsheng помогает снизить уровень брака, повысить эффективность работы цеха и обеспечить долгосрочную жизнеспособность вашей производственной экосистемы.
Содержание
- Почему при работе станка для изготовления колец возникают неровные стыки и как это исправить
- Незаметная роль упругого отскока материала и его эластической памяти
- Натяжение при подаче и важность чистого предварительного выравнивания
- Износ оснастки, центровка матриц и обслуживание ножей ножниц
- Уроки, извлечённые из реальной производственной практики
- Обеспечение долгосрочной надёжности и точности с помощью Xinsheng