 EN
Neden Halka Yapım Makinesi Çalışmaları Eşit Olmayan Eklem Sonuçları Verir ve Bunlar Nasıl Giderilir?
Yüksek hacimli metal imalatı için otomatik endüstriyel makineleri çalıştırırken hassasiyet her şeydir. Tesis müdürleri, tel şekillendirme teknisyenleri ve halka yapım makinesine güvenen imalat mühendisleri için eşit olmayan, aralıklı veya hizalanmamış eklem sorunları büyük bir baş ağrısı olabilir. Eklem kısmının düzgün kapanmadığı bir metal halka, yapısal dayanımı bozar, aşağı akışta otomatik kaynak işlemlerini aksatır ve sinir bozucu ölçüde hurda malzeme üretir. Yıllar boyunca pratik atölye sorun giderme deneyimi ve mekanik incelemelerden yola çıkarak, halka üretiminde eşit olmayan eklem oluşumuna neden olan temel mekanik değişkenleri, malzeme özelliklerini ve günlük işletme alışkanlıklarını, ayrıca tel şekillendirme hatlarınızı sorunsuz çalıştırmak için uygulamalı mühendislik çözümlerini inceleyelim.
Malzemenin Geri Yaylanma ve Elastik Hafızasının Alçakgönüllü Rolü
Fiziksel olarak metalin kendisiyle başlayalım, çünkü malzeme geri dönme eğilimi genellikle uyuşmayan halka birleşimlerinin temel nedenidir. Karbon çelik, paslanmaz çelik ya da alüminyum kullanıyor olmanız fark etmeksizin, her bir tel veya metal şerit kendi elastik sınırlarına ve metalurjik hafızasına sahiptir. Halka üretim makineniz bu teli akma sınırını aşacak şekilde büküldüğünde, kristal örgü içinde belirli miktarda kalıcı elastik enerji hapsolur. Bükme silindirleri teli bıraktığı anda tel, doğal olarak orijinal düz şekline doğru hafifçe geri dönmeye çalışır. Besleme hızınız, silindir basıncınız ya da takımlandırma ayarınız, alaşımın partiye göre değişen sertlik varyasyonlarını göz önünde bulundurmazsa, kesilen uçlar birbirini bulamaz. Geri dönme eğilimini telafi etmek, ustalaşmış makine operatörleri için neredeyse bir geçiş törenidir.
Besleme Gerilmeleri ve Temiz Ön Düzeltmenin Önemi
Metalin belleğinin ötesinde, besleme ve düzeltme ünitelerinde yaşananlar, eklem noktalarınızın hizalanıp hizalanmayacağı konusunda büyük bir rol oynar. Tel, şekillendirme kalıplarına girmeden önce küçük mikro-kaymalar, eşit olmayan makara gerilimi veya hafif burulma torku yaşarsa, nihai çevre tamamen bozulur ve iki uç farklı düzlemlerde kalır. Yüksek hassasiyetli üretim için sektör kılavuzları, telin kesinlikle sağlam bir şekilde önceden düzeltilmesinin vazgeçilmez olduğunu sürekli vurgular. İlk tel besleme aşamasında bile 0,001 mm gibi çok küçük bir sapma, malzeme tam bir halka haline getirildiğinde katlanarak artar ve birleşme noktasında üst üste binen kenarlar ya da tuhaf boşluklar oluşmasına neden olur.
Kalıp Aşınması, Kalıp Hizalama ve Kesme Bıçağı Bakımı
Binlerce üretim döngüsü boyunca parçalar aşınmaya başladıkça, kesme ve şekillendirme montajında başka bir klasik baş ağrısı ortaya çıkar. Şekillendirme kalıpları, mandreller ve kesme bıçakları gün boyu yoğun bir şekilde kullanılır. Kesme bıçağınız hafifçe körelirse, yanlış aralıklı olursa ya da hizalamadan çıksa bile, telin kesit ucunu temiz ve dik açılı bir şekilde kesmeyi bırakır; bunun yerine bu ucu deforme eder. Bu çarpık uçlar birleştirilirken eğrilerek bir araya gelirse, ezilmiş ya da açılı profil nedeniyle yüzeyler tam olarak birbiriyle hizalanamaz. Eklem geometrisini keskin tutmak için rutin önleyici bakım uygulamak, kesme mekanizmanızı mikrometre ile hassas ayarlamak ve aşınmış takımları arızadan önce değiştirmek mutlaka yapılması gereken işlemlerdir.
Fabrika Döşemesinden Gerçek Dünya Dersleri
Bu ilkelerin gerçek dünyada nasıl işlediğini görmek için, çarpık eklemeler nedeniyle sinir bozucu bir kusurlu halka partisiyle uğraşan orta büyüklükte bir donanım imalat atölyesini düşünün. Teknik ekip üretim hattını denetlemek için girdiğinde, tel makarası gerilimindeki tutarsızlık ile hafifçe aşınmış bir kesme bıçağının, tel besleme ile kesme vuruşu arasındaki senkronizasyonu bozduğunu fark etti. Atölye, sıkı bir takım tezgâhı değiştirme programı uygulayarak, hassas kalibre edilmiş yönlendirici silindirlere geçerek ve makinenin programlanabilir mantık denetleyicisini dinamik geri tepme telafisi için ince ayarlayarak eklem yanlış hizalamasını tamamen ortadan kaldırdı ve günlük üretimini önemli ölçüde artırdı.
Xinsheng ile Uzun Vadeli Güvenilirlik ve Hassasiyetin Sağlanması
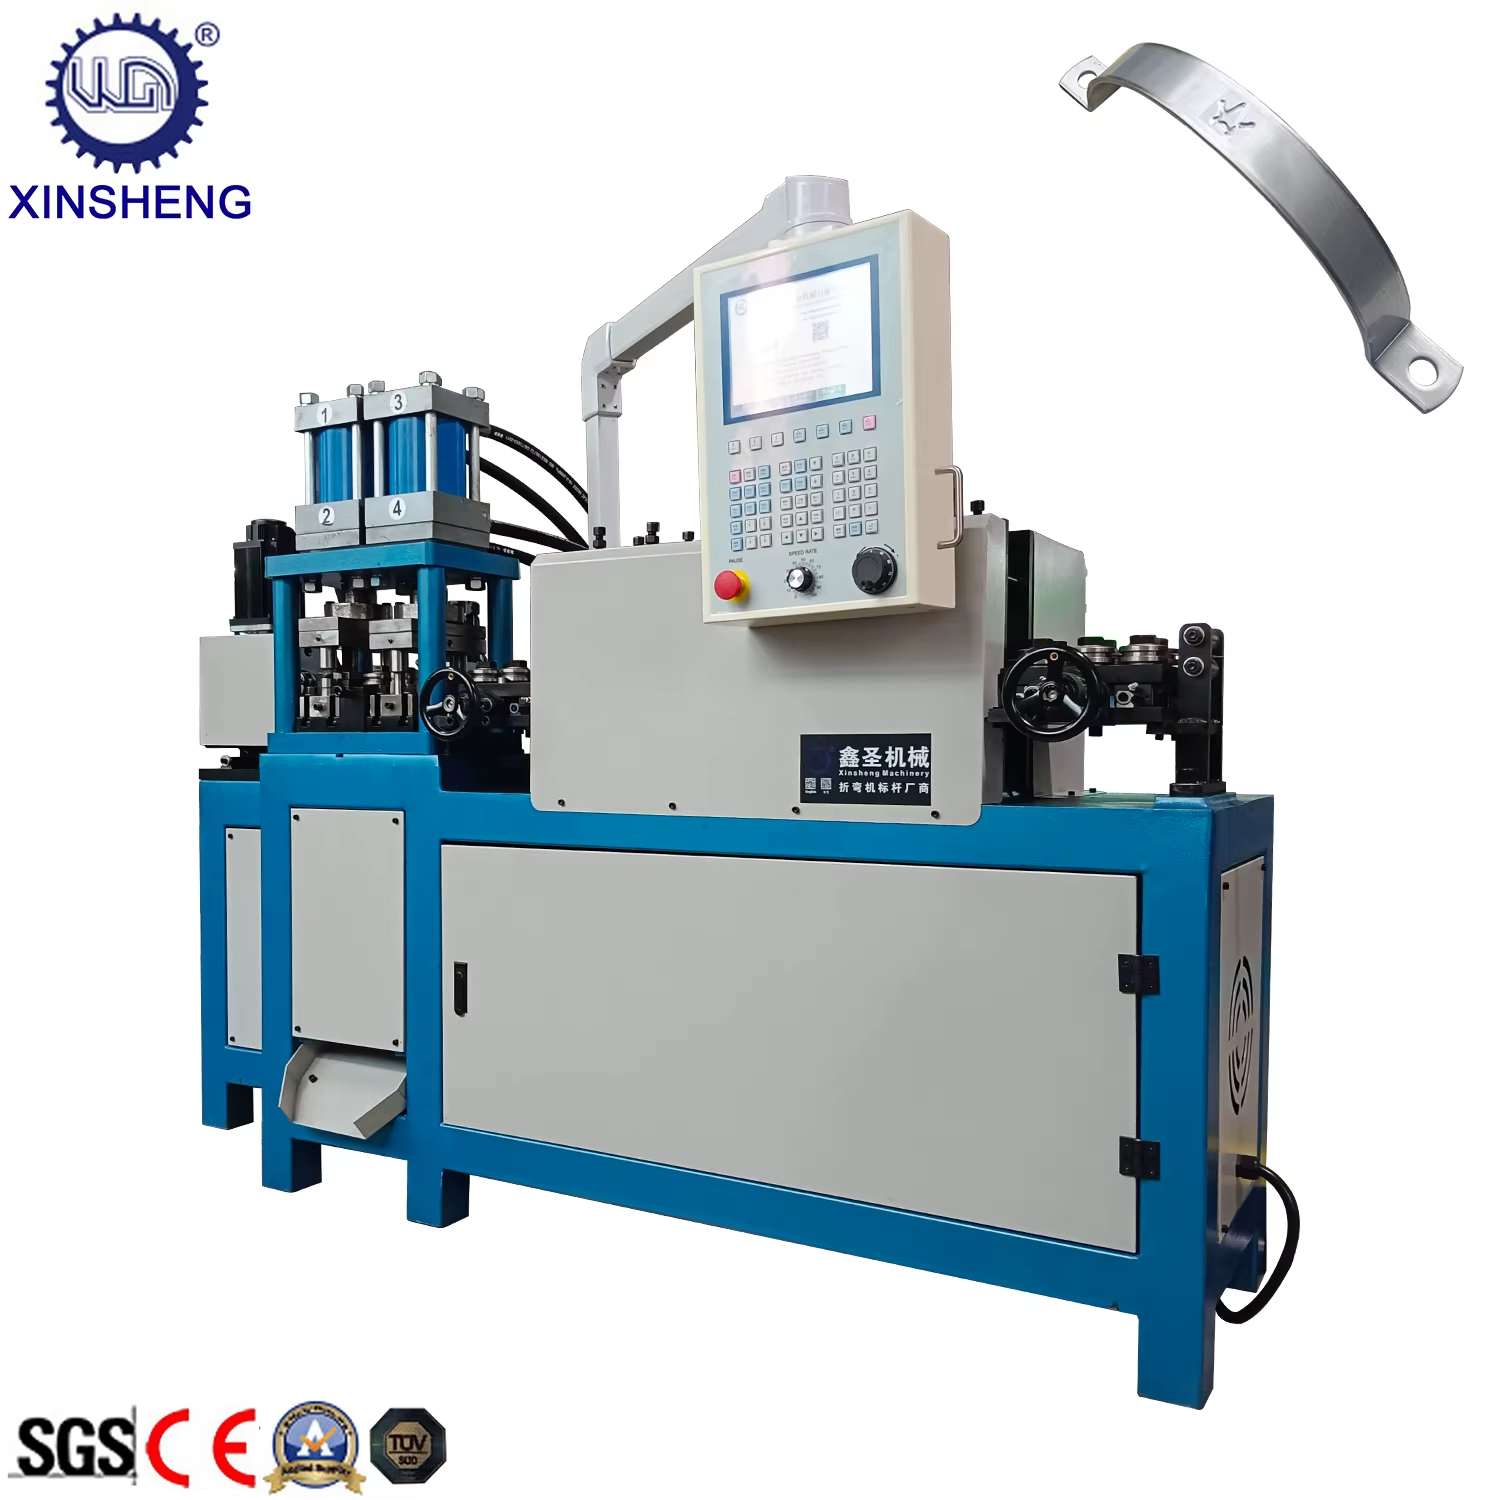
Düzensiz eklemeler gibi günlük üretim sorunlarının üstesinden gelmek, sadece deneme-yanılma ile değil; akıllı makine tasarımı, sağlam yapı kalitesi ve tel bükme işlemlerini derinlemesine bilen bir üretim ortağı ile mümkündür. Xinsheng, tel bükme ve halka yapma teknolojilerinde küresel çapta sağlam bir itibar kazanmıştır; son teknoloji halka üretimi makineleri sunarak en yüksek hassasiyeti, dayanıklılığı ve günlük kullanım kolaylığını garanti eder. Hem ağır sanayi üretim kapasitenizi artırıyor olun hem de özel tel bükme projelerine yönelik özelleştirilmiş makine çözümleri arıyor olun, Xinsheng işinize uygun ileri düzey mühendislik ve güvenilir tedarik zinciri desteğini sağlar. Xinsheng ile ortaklık kurmak, ürün kusurlu oranlarınızı azaltmanıza, atölye verimliliğinizi en üst düzeye çıkarmınıza ve üretim ekosisteminizi yıllarca öngörülebilir kılmaya yardımcı olur.
İçindekiler Tablosu
- Neden Halka Yapım Makinesi Çalışmaları Eşit Olmayan Eklem Sonuçları Verir ve Bunlar Nasıl Giderilir?
- Malzemenin Geri Yaylanma ve Elastik Hafızasının Alçakgönüllü Rolü
- Besleme Gerilmeleri ve Temiz Ön Düzeltmenin Önemi
- Kalıp Aşınması, Kalıp Hizalama ve Kesme Bıçağı Bakımı
- Fabrika Döşemesinden Gerçek Dünya Dersleri
- Xinsheng ile Uzun Vadeli Güvenilirlik ve Hassasiyetin Sağlanması