 EN
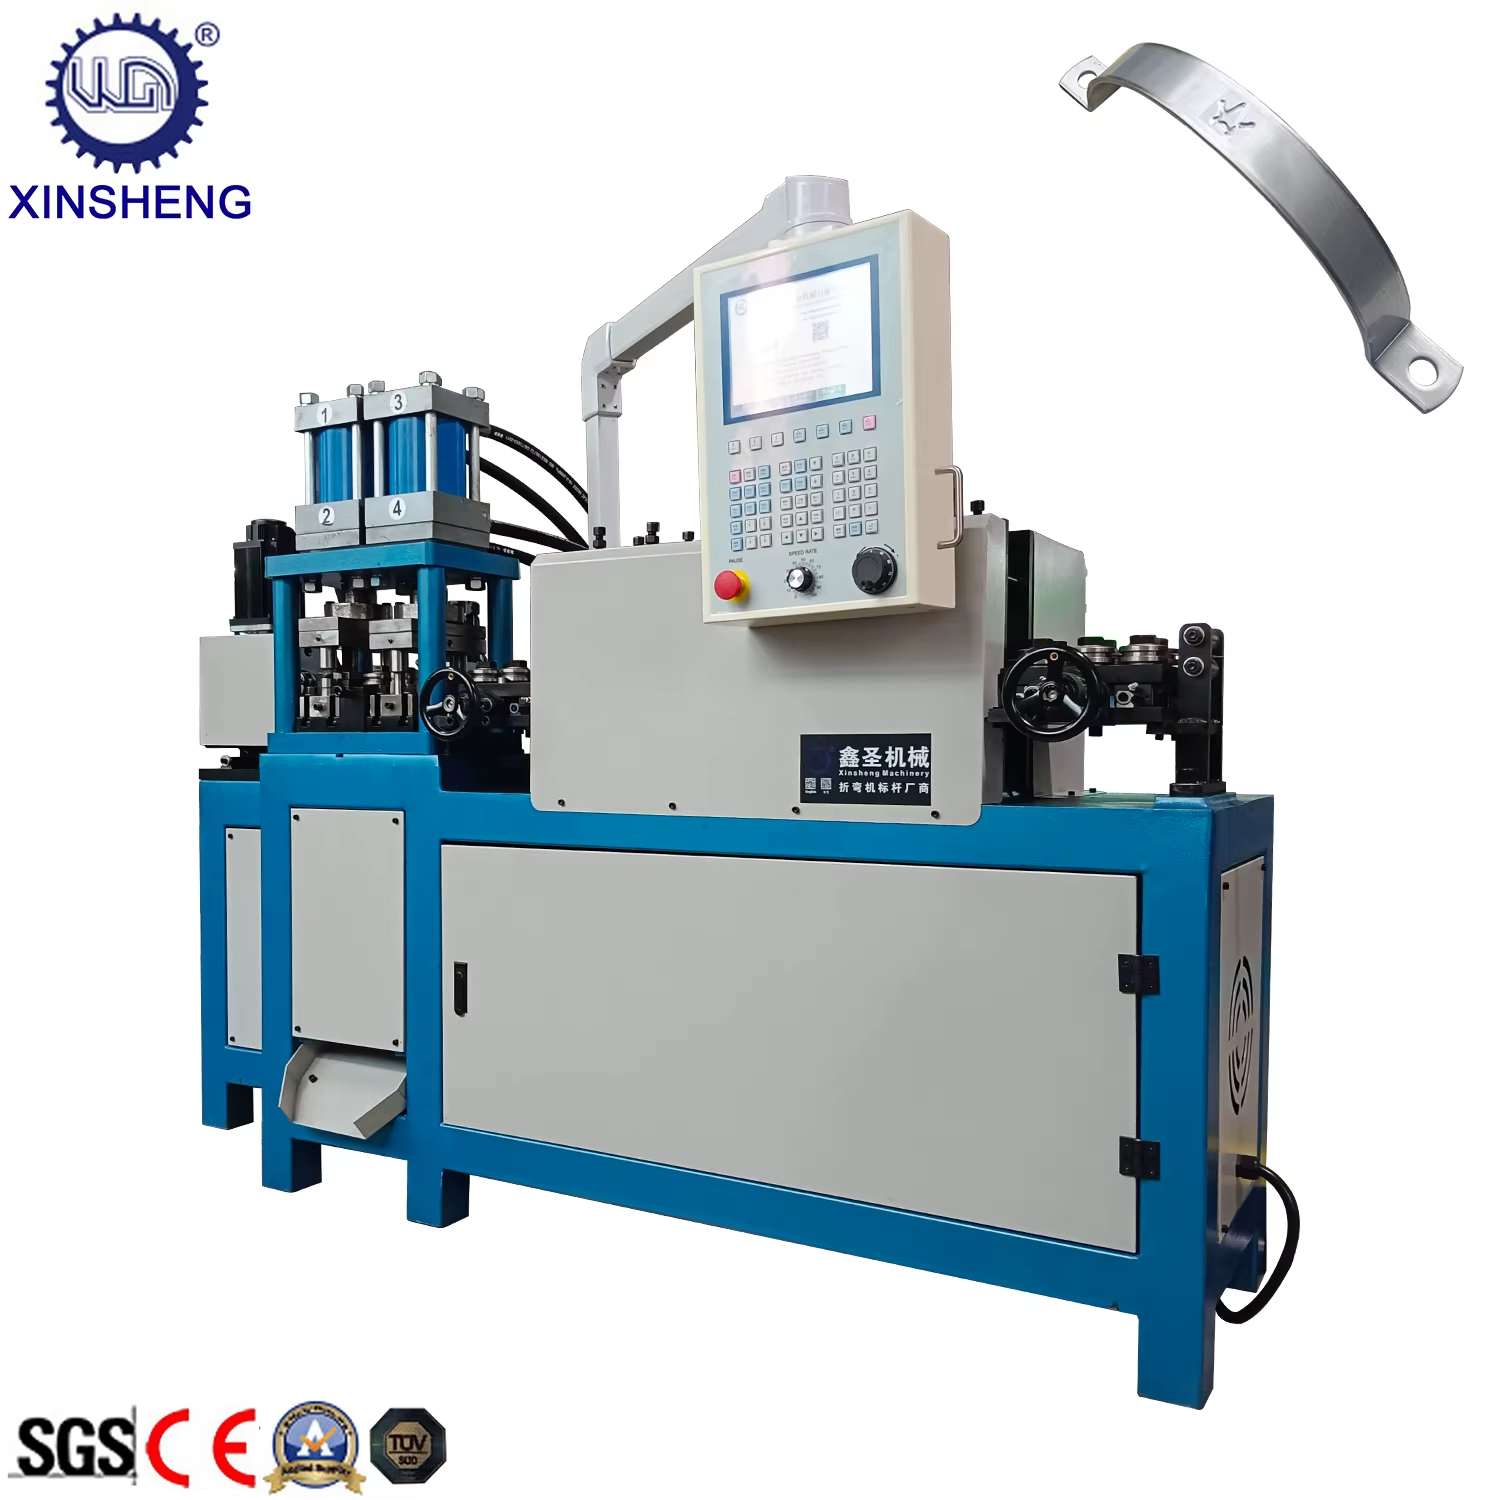
Varför orsakar en ringtillverkningsmaskin ojämna fogar och hur åtgärdar man detta
När du kör automatiserad industriell utrustning för metallbearbetning i storskalig produktion är precision avgörande. För anläggningschefer, trådformningstekniker och tillverkningsingenjörer som använder en ringtillverkningsmaskin kan ojämna, glipande eller felaktigt justerade fogar bli ett stort problem. En metallring vars fog inte sluter renligen försämrar strukturell hållfasthet, stör nedströmsautomatiserad svetsning och genererar en irriterande mängd skrotmaterial. Utifrån års lång praktisk verkstadsfelsökning och mekaniska granskningar går vi nu igenom de underliggande mekaniska variablerna, materialets egendomheter och dagliga driftvanorna som orsakar ojämna fogar vid ringtillverkning, tillsammans med praktiska tekniska lösningar för att hålla dina trådformningslinjer i drift.
Den listiga rollen hos materialens elastiska återböjning och minne
Låt oss börja med fysiken för metallen själv, eftersom materialåterböjning ofta är den främsta orsaken till felaktiga ringfogar. Varje enda trådrulle eller metallband – oavsett om du arbetar med kolstål, rostfritt stål eller aluminium – har sina egna elastiska gränser och metallurgiska minne. När din ringtillverkningsmaskin böjer tråden förbi dess flytgräns förblir en viss mängd resterande elastisk energi instängd i kristallgittret. I det ögonblicket som böjningsrullarna släpper taget försöker tråden naturligt att återböja sig något mot sin ursprungliga raka form. Om din matningshastighet, rulltryck eller verktygsinställning inte tar hänsyn till små variationer i legeringens hårdhet mellan olika partier kommer dessa avskurna ändar att missa varandra. Att behärska kompensation för återböjning är i princip en genomgångsrit för erfarna maskinoperatörer.
Matningsspänningar och betydelsen av ren förrätning
Utöver metallens minne spelar det som sker i matnings- och rätningsenheterna en avgörande roll för om dina fogar ligger i linje eller inte. Om tråden utsätts för minimala mikrosläpp, ojämn spännning på spolen eller lätt torsionsvridning när den går in i formdonen, påverkas den slutgiltiga omkretsen fullständigt, vilket gör att dina två ändar hamnar i olika plan. Branschriktlinjer för högprecisionstillverkning betonar konsekvent att extremt stabil trådrätning är ovillkorlig. Redan en obetydlig avvikelse på en bråkdel av en millimeter under den inledande trådmatingsfasen förstärks exponentiellt när materialet böjs till en fullständig slinga, vilket leder till överlappande kanter eller klumpiga luckor vid samlingspunkten.
Verktygsslitage, donjustering och underhåll av skärblad
Ett annat klassiskt problem uppstår i monteringsanläggningen för skärning och formning när komponenterna börjar slitas efter tusentals produktionscykler. Formverktygen, axlarna och skärbladen utsätts för hård belastning dag ut och dag in. Om ditt skärblad blir ens lite slöat, felaktigt justerat eller ur linje, så gör det inte längre en ren, kvadratisk skärning utan deformeras istället spetsen på trådens tvärsnitt. När dessa förvrängda ändar böjs runt för att mötas gör den plattade eller vinklade profilen en slät, jämn anslutning helt omöjlig. Att regelbundet utföra förebyggande underhåll, använda mikrometrar för att exakt justera skärmechanismen och byta ut slitna verktyg innan de går sönder är absolut nödvändigt för att bibehålla en skarp kopplingsgeometri.
Verkliga läror från fabriksgolvet
För att se hur dessa principer fungerar i verkligheten kan man tänka på en medelstor verkstad för tillverkning av metallartiklar som hade problem med en irriterande serie defekta ringar på grund av felaktigt justerade fogar. När det tekniska teamet gjorde en granskning av produktionslinjen insåg de att en kombination av inkonsekvent spännning i trådrullarna och ett lätt slitet skärblad störde synkroniseringen mellan trådförsörjningen och avskärningsrörelsen. Genom att införa ett strikt schema för utbyte av verktyg, uppgradera till precisionskalibrerade ledningsrullar och finjustera maskinens programmerbara logikstyrning (PLC) för dynamisk kompensation av fjäderverkan eliminerade verkstaden helt felaktig fogjustering och ökade sin dagliga produktion avsevärt.
Uppnå långsiktig tillförlitlighet och precision med Xinsheng
Att övervinna dagliga produktionsproblem, som ojämna fogar, kräver mer än bara prövning och misstag – det kräver smart maskinkonstruktion, robust byggnadskvalitet och en tillverkningspartner som verkligen förstår trådböjning från grunden. Xinsheng har byggt ett solitt globalt rykte inom trådböjnings- och ringformningsteknik och levererar i toppklass befintliga ringtillverkningsmaskiner som är konstruerade för maximal precision, hållbar driftsäkerhet och problemfri daglig användning. Oavsett om du skalar upp tung industriell produktion eller söker anpassade maskinlösningar för specialiserade trådböjningsprojekt, erbjuder Xinsheng den avancerade ingenjörskompetensen och pålitliga leveranskedjan som ditt företag behöver. Genom att samarbeta med Xinsheng minskar du felkvoten, maximerar verkstads effektivitet och säkrar din produktion för framtiden under många år.
Innehållsförteckning
- Varför orsakar en ringtillverkningsmaskin ojämna fogar och hur åtgärdar man detta
- Den listiga rollen hos materialens elastiska återböjning och minne
- Matningsspänningar och betydelsen av ren förrätning
- Verktygsslitage, donjustering och underhåll av skärblad
- Verkliga läror från fabriksgolvet
- Uppnå långsiktig tillförlitlighet och precision med Xinsheng